

Technische Merkmale: Es kann alle Arten von Drehoberflächen durch Fahrrad wie konische Oberflä...
See Details
 Vor
Vor
In der modernen Fertigung werden zunehmend Teile verarbeitet, die sich in Form, Oberflächenbeschaffenheit und Bearbeitungsanforderungen unterscheiden. Automobilkomponenten, Industrieausrüstungsteile, Elektronikgehäuse und mechanische Baugruppen können oft nicht in einem einfachen Arbeitsgang fertiggestellt werden.
Das stellt neue Anforderungen an die Bearbeitungsausrüstung. Eine Maschine muss mehr leisten, als nur Material abzutragen. Es muss eine genaue Positionierung, stabile Bewegung, flexiblen Werkzeugeinsatz und eine reibungslose Koordination verschiedener Bearbeitungsaufgaben unterstützen.
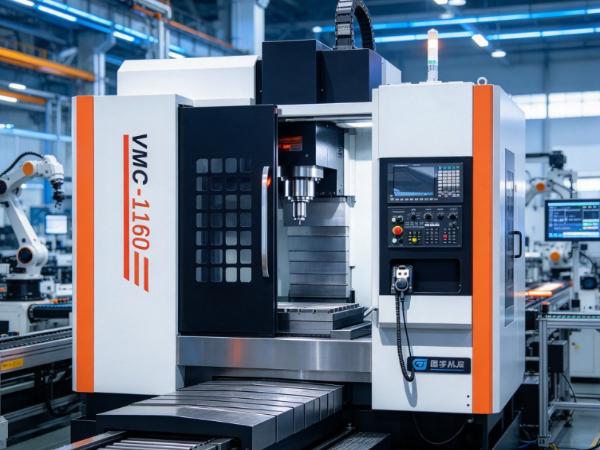
Linearbearbeitungszentren sind aufgrund ihrer Führungsstruktur und ihrer Fähigkeit, eine flexible Bearbeitung zu ermöglichen, in der industriellen Metallbearbeitung weit verbreitet. Der Tisch und andere bewegliche Komponenten bewegen sich entlang linearer Führungsbahnen, eine Anordnung, die eine schnelle Bewegung und eine reaktionsschnelle Positionierung während der Produktion unterstützen kann.
Die Handhabung komplexer Werkstücke erfordert jedoch mehr als nur Maschinenbewegungen. Werkstückgeometrie, Materialeigenschaften, Vorrichtungsdesign, Schnittbedingungen und Bearbeitungsreihenfolge bestimmen das Endergebnis.
Kann ein lineares Bearbeitungszentrum also komplexe Werkstücke bearbeiten? In vielen Anwendungen ja. Der Schlüssel liegt darin, zu verstehen, was die Maschine leisten kann und wie diese den Anforderungen des herzustellenden Teils entspricht.
Ein komplexes Werkstück muss nicht unbedingt groß oder schwer sein. Seine Komplexität ergibt sich meist aus der Form, den Oberflächenmerkmalen, den inneren Strukturen oder den Herstellungsanforderungen.
Einige Teile haben viele Löcher, Rillen, Schlitze und gekrümmte Oberflächen. Andere verfügen über Bearbeitungsbereiche, die aus mehreren Richtungen bearbeitet werden müssen. Solche Merkmale erschweren die Produktion, da die Maschine verschiedene Positionen erreichen und dabei geeignete Schnittbedingungen beibehalten muss.
Die Geometrie ist einer der Hauptfaktoren. Ein Bauteil mit einer einfachen ebenen Oberfläche erfordert möglicherweise nur eine Grundfräsung. Ein Teil mit abgewinkelten Flächen, gekrümmten Abschnitten und sich überschneidenden Löchern erfordert eine kompliziertere Werkzeugbewegung und -positionierung.
Auch die Materialeigenschaften beeinflussen den Schwierigkeitsgrad. Aluminium lässt sich im Allgemeinen leichter schneiden als viele gehärtete Metalle. Edelstahl und einige Legierungen erzeugen einen höheren Schnittwiderstand und erfordern eine sorgfältigere Prozessplanung.
Größe und Form stellen weitere Herausforderungen dar. Dünnwandige Bauteile können sich während der Bearbeitung verformen, wenn die Schnittkräfte nicht kontrolliert werden. Lange Werkstücke benötigen möglicherweise zusätzliche Unterstützung, um Vibrationen zu verhindern. Tiefe Hohlräume sind schwer zu bearbeiten, da der Werkzeugzugang und die Spanabfuhr komplizierter werden.
Mehrere Eigenschaften können ein Werkstück anspruchsvoll machen:
Das Verständnis dieser Merkmale hilft Herstellern bei der Entscheidung, ob ein Bearbeitungszentrum für eine bestimmte Produktionsaufgabe geeignet ist.
Die Führungsbahnstruktur ist ein prägendes Merkmal eines Bearbeitungszentrums. Linearführungen führen die Maschinenkomponenten entlang definierter Bahnen und sorgen dafür, dass sich der Tisch und andere bewegliche Teile während der Bearbeitung reibungslos bewegen.
Diese Anordnung hilft, wenn ein Werkstück häufige Positionsänderungen erfordert. Die Maschine kann zwischen Bearbeitungsorten wechseln, ohne vollständig auf manuelle Einstellungen angewiesen zu sein.
Nehmen Sie ein Metallbauteil, das auf mehreren Oberflächen gefräst, dann gebohrt und mit Gewinde versehen werden muss. Ein Bearbeitungszentrum kann diese Vorgänge über sein Bewegungssystem und seine Bearbeitungssteuerung koordinieren, sofern seine Konfiguration die erforderlichen Prozesse unterstützt.
Die Bewegungseigenschaften der Maschine können auch die Leerlaufzeiten zwischen den Arbeitsgängen verkürzen. Das hilft in Produktionsumgebungen, in denen Werkstücke viele Merkmale aufweisen und eine wiederholte Werkzeugpositionierung erfordern.
Auch die Beziehung zwischen Führungsbahnen und Maschinenstruktur ist wichtig. Führungsbahnen unterstützen die Bewegung, während der Rahmen die Grundlage für die Bearbeitung bildet. Beides muss zusammenarbeiten, um die Betriebsbedingungen angemessen zu halten.
Ein lineares Bearbeitungszentrum kann verwendet werden für:
Der tatsächliche Einsatzbereich hängt von der Konfiguration der Maschine, der Spindelanordnung, der Werkzeugausstattung und dem Steuerungssystem ab.
Bei komplexen Bauteilen kann die Koordinierung mehrerer Vorgänge auf einer Maschine den Transport des Werkstücks zwischen verschiedenen Maschinen einsparen. Das vereinfacht die Produktionsplanung und trägt dazu bei, Fehler durch wiederholte manuelle Positionierung zu reduzieren.
Die Materialverträglichkeit ist ein zentraler Punkt bei der Bewertung von Bearbeitungsgeräten. Komplexe Werkstücke bestehen aus unterschiedlichen Metallen und jedes reagiert anders auf Schnittkräfte und Hitze.
Aluminium wird häufig in Automobilteilen, Elektronikgehäusen und Industriekomponenten verwendet. Es ist relativ einfach zu bearbeiten und kann in komplexe Formen geschnitten werden. Mit geeigneten Werkzeugen und Schnittbedingungen können Bearbeitungszentren das Fräsen, Bohren und andere Bearbeitungen von Aluminium durchführen.
Edelstahl ist in vielen Fällen schwieriger zu bearbeiten. Es kann zu starkem Schnittwiderstand und hoher Hitze führen, daher müssen Hersteller über die Werkzeugauswahl, die Schnittbedingungen und die Spanabfuhr nachdenken.
Kohlenstoffstahl ist ein weiteres gängiges Material. Sein Bearbeitungsverhalten hängt von der Zusammensetzung und dem Zustand ab, und unterschiedliche Qualitäten erfordern möglicherweise unterschiedliche Produktionsanordnungen.
Kupfer und Kupferlegierungen werden für elektrische Komponenten und andere Industrieprodukte verwendet. Sie haben ihre eigenen Schneideigenschaften und können Späne erzeugen, die sorgfältig behandelt werden müssen.
Einige Legierungen kommen in anspruchsvollen mechanischen Anwendungen zum Einsatz. Ihre Bearbeitung kann besondere Aufmerksamkeit auf Werkzeugverschleiß, Hitze und Schnittstabilität erfordern.
Diese Tabelle gibt einen allgemeinen Vergleich:
| Werkstückmaterial | Häufige Herausforderungen bei der Bearbeitung | Relevante Produktionsüberlegungen |
|---|---|---|
| Aluminium | Spanbildung und Oberflächenveredelung | Geeignete Schneidwerkzeuge und Spanabfuhr |
| Edelstahl | Schnittfestigkeit und Wärmeentwicklung | Werkzeugzustand und Schnittstabilität |
| Kohlenstoffstahl | Unterschiede in Härte und Materialbeschaffenheit | Materialvorbereitung und Werkzeugauswahl |
| Kupferlegierungen | Materialweichheit und Spanbehandlung | Schneidenauswahl und Oberflächenqualität |
| Legierter Stahl | Werkzeugverschleiß und Bearbeitungsbeständigkeit | Passende Bearbeitungsstrategie |
| Gusseisen | Staub- und Spänemanagement | Schutz und Reinigung des Arbeitsbereichs |
Ein Bearbeitungszentrum kann viele dieser Materialien bearbeiten, aber die Maschine allein entscheidet nicht über das Ergebnis. Dabei spielen Werkzeuge, Werkstückspannung, Bearbeitungsstrategie und Materialvorbereitung eine Rolle.
Hersteller sollten das tatsächliche Material- und Werkstückdesign beurteilen, bevor sie Geräte für die reguläre Produktion auswählen.
Selbst wenn sich ein Bearbeitungszentrum gut bewegt, kann es schwierig sein, komplexe Werkstücke ohne die richtigen Werkzeuge und Spannvorrichtungen zu bearbeiten.
Das Werkzeug entscheidet darüber, wie die Maschine mit dem Material interagiert. Unterschiedliche Werkzeuge eignen sich für unterschiedliche Vorgänge. Schaftfräser übernehmen üblicherweise die Oberflächenbearbeitung und Konturierung, Bohrer erzeugen Löcher, Gewindeschneidwerkzeuge formen Innengewinde und Spezialfräser bearbeiten bestimmte Profile.
Für ein komplexes Werkstück sind möglicherweise mehrere Werkzeuge in einem Produktionszyklus erforderlich. Dank der Werkzeugwechselanordnung der Maschine kann zwischen den Arbeitsgängen gewechselt werden, ohne dass wiederholte manuelle Eingriffe erforderlich sind.
Bei der Werkzeugauswahl müssen weiterhin die Form und Zugänglichkeit des Bearbeitungsbereichs berücksichtigt werden. Ein Werkzeug, das auf einer offenen Oberfläche gut funktioniert, erreicht möglicherweise eine schmale Nut oder einen tiefen Hohlraum nicht. Daher sind Länge, Durchmesser und Form des Werkzeugs wichtig.
Ebenso wichtig ist die Werkstückspannung. Das Werkstück muss stabil bleiben, während das Werkzeug Material abträgt. Wenn sich das Teil bewegt oder vibriert, kann die Oberfläche uneben sein und die Abmessungen können variieren.
Unterschiedliche Werkstücke erfordern möglicherweise unterschiedliche Vorrichtungen:
Standard-Maschinenschraubstöcke
Diese passen zu vielen regelmäßig geformten Bauteilen. Sie halten das Werkstück sicher und ermöglichen einen bequemen Zugang zu mehreren Bearbeitungsbereichen.
Kundenspezifische Vorrichtungen
Benutzerdefinierte Vorrichtungen helfen, wenn eine Komponente eine ungewöhnliche Form hat oder eine bestimmte Positionierung erfordert. Sie können unregelmäßige Teile unterstützen und einen Aufbau wiederholbar halten.
Modulare Spannsysteme
Durch modulare Anordnungen können Hersteller das Vorrichtungslayout an unterschiedliche Werkstückdesigns anpassen, was bei häufig wechselnden Produkttypen hilfreich ist.
Spezielle Stützstrukturen
Dünnwandige, lange oder empfindliche Bauteile benötigen möglicherweise zusätzliche Unterstützung, um Bewegungen und Verformungen beim Schneiden zu begrenzen.
Das Vorrichtungsdesign sollte den Zugang zum Werkzeug nicht blockieren oder die Maschinenbewegung behindern. Hersteller müssen die Werkstückspannung unter Berücksichtigung des gesamten Bearbeitungsprozesses planen.
Bei der Metallbearbeitung ist die Maschinensteifigkeit von großer Bedeutung. Beim Schneiden drückt das Werkzeug auf das Werkstück, während die Maschinenstruktur und die Vorrichtung zurückdrücken. Wenn das System nicht stabil genug ist, können Vibrationen oder unerwünschte Bewegungen das Ergebnis beeinträchtigen.
Linearführungs-Bearbeitungszentren unterstützen bewegte Bauteile durch lineare Führungsbahnen. Die Leistung hängt davon ab, wie Führungsbahnen, Maschinenrahmen, Spindelstruktur und Werkstückhaltesystem zusammenarbeiten.
Die Führungsanordnung beeinflusst den Lauf beweglicher Bauteile. Eine reibungslose Bewegung garantiert jedoch nicht automatisch einen stabilen Schnitt in jeder Situation.
Bei komplexen Werkstücken können unterschiedliche Bearbeitungsbereiche unterschiedliche Schnittlasten erzeugen. Das Entfernen von Material von einer großen ebenen Fläche erfordert andere Kräfte als das Schneiden eines schmalen Schlitzes oder einer tiefen Tasche.
Steifigkeit wird besonders relevant, wenn:
Hersteller sollten auch berücksichtigen, wie das Werkstück auf Schnittkräfte reagiert. Ein starrer Metallblock verhält sich anders als ein dünnes Aluminiumgehäuse. Selbst wenn die Maschine stabil bleibt, kann sich ein flexibles Werkstück unter ungeeigneten Bearbeitungsbedingungen verformen.
Eine gute Bearbeitungsstrategie gleicht Werkzeugbewegung, Schnittkräfte, Vorrichtungsunterstützung und Materialabtrag aus, sodass Maschine und Werkstück als ein koordiniertes System funktionieren.
Eine Herausforderung bei der Herstellung komplexer Teile besteht darin, mehrere Merkmale zu bearbeiten, ohne die Werkstückposition wiederholt zu ändern.
Jedes Mal, wenn eine Komponente entfernt und neu positioniert wird, können sich Ausrichtungsunterschiede einschleichen. Dies kann sich auf die Beziehung zwischen Löchern, Oberflächen und anderen Merkmalen auswirken.
Ein Bearbeitungszentrum kann die wiederholte Handhabung reduzieren, wenn sein Bearbeitungsbereich und seine Konfiguration mehrere Vorgänge in einer Aufspannung ermöglichen.
Stellen Sie sich eine industrielle Montagekomponente vor. Möglicherweise sind eine ebene Montagefläche, mehrere Bohrlöcher, Gewindeöffnungen und seitliche Nuten erforderlich. Anstatt für jeden Arbeitsgang zwischen separaten Maschinen zu pendeln, kann ein geeignetes Bearbeitungszentrum einen Großteil der Arbeit durch koordinierte Werkzeug- und Tischbewegungen erledigen.
Dieser Ansatz kann mehrere Produktionsvorteile bringen:
Allerdings lässt sich nicht jedes komplexe Werkstück in einer Aufspannung fertigbearbeiten. Einige Teile weisen auf mehreren Seiten oder Oberflächen Merkmale auf, die mit der verfügbaren Maschinenanordnung nicht erreicht werden können.
In solchen Fällen müssen Hersteller möglicherweise das Werkstück neu positionieren oder Vorrichtungen hinzufügen. Die Bearbeitungssequenz sollte so geplant werden, dass unnötige Handhabung vermieden wird und gleichzeitig alle Funktionen zugänglich bleiben.
Computergestützte Fertigungssoftware kann hier Abhilfe schaffen. Produktionsteams können Werkzeugwege planen und potenzielle Bearbeitungsprobleme prüfen, bevor die eigentliche Produktion beginnt.
Linearbearbeitungszentren bieten flexible Möglichkeiten, doch komplexe Werkstücke können dennoch einige Produktionsherausforderungen mit sich bringen.
Der Werkzeugzugriff ist weit verbreitet. Tiefe Taschen, schmale Kanäle und interne Merkmale können die Bewegung des Schneidwerkzeugs einschränken. Lange Werkzeuge können schwierige Bereiche erreichen, sind aber anfälliger für Vibrationen und Durchbiegung.
Ein weiteres Problem ist die Spanentfernung. Abgetragenes Material muss den Schnittbereich verlassen. Wenn sich Späne rund um das Werkzeug oder in einem Hohlraum ansammeln, kann die Oberflächenqualität beeinträchtigt werden und der Schnitt kann unterbrochen werden.
Auch das Wärmemanagement ist wichtig. Beim Schneiden entsteht Wärme und einige Materialien reagieren temperaturempfindlicher als andere. Zu viel Hitze kann den Werkzeugzustand und die Werkstückabmessungen beeinträchtigen.
Dünnwandige Teile benötigen besondere Pflege. Ihre Strukturen halten den Schnittkräften möglicherweise nicht gut stand, und wenn bei der Bearbeitungssequenz Material ungleichmäßig entfernt wird, kann es zu einer Verformung des Bauteils kommen.
Eine sorgfältige Produktionsplanung kann diesen Herausforderungen begegnen.
| Bearbeitungsherausforderung | Möglicher Effekt | Möglicher Herstellungsansatz |
|---|---|---|
| Begrenzter Werkzeugzugriff | Unvollständige oder schwierige Bearbeitung | Überprüfen Sie die Werkzeuggeometrie und die Bearbeitungsrichtung |
| Spanansammlung | Oberflächenschäden oder unterbrochener Schnitt | Verbessern Sie die Vorkehrungen für die Spanabfuhr |
| Übermäßige Hitze | Werkzeugverschleiß oder Werkstückverformung | Schnittbedingungen und Kühlung anpassen |
| Vibration des Werkstücks | Unebene Oberflächen und Bearbeitungsvariationen | Verbessern Sie die Geräteunterstützung |
| Dünnwandverformung | Änderungen der Bauteilform | Planen Sie den Materialabtrag sorgfältig |
| Wiederholte Neupositionierung | Ausrichtungsunterschiede | Optimieren Sie Bearbeitungsabläufe und Vorrichtungen |
Bewerten Sie die Maschine als Teil des gesamten Produktionssystems. Werkzeuge, Software, Vorrichtungen, Materialvorbereitung und Bedienererfahrung tragen alle zur Fähigkeit bei, komplexe Teile zu bearbeiten.
Die Auswahl eines geeigneten Bearbeitungszentrums beginnt mit den tatsächlichen Produktionsanforderungen. Hersteller sollten ihre Ausrüstung nicht nur anhand allgemeiner Maschinenbeschreibungen auswählen. Die Frage, die zählt, ist, ob die Maschine die Geometrie, das Material und die Bearbeitungen bewältigen kann, die die vorgesehenen Werkstücke erfordern.
Werkstückgröße und -form sind gute Ausgangspunkte. Der Arbeitsbereich sollte einen sicheren Sitz des Bauteils ermöglichen und ausreichend Platz für die notwendigen Werkzeugbewegungen und Vorrichtungen bieten.
Auch die Anzahl und Art der Bearbeitungsvorgänge spielen eine Rolle. Ein Teil, das Fräsen, Bohren und Gewindeschneiden erfordert, erfordert möglicherweise eine andere Maschinenkonfiguration als eine, bei der hauptsächlich die Oberflächenbearbeitung erfolgt.
Berücksichtigen Sie bei der Auswahl die Materialeigenschaften. Ein Hersteller, der Aluminium verarbeitet, hat möglicherweise andere Anforderungen als ein Hersteller, der Edelstahl oder Legierungen verarbeitet.
Auch Werkzeugkapazität und Änderungsvorkehrungen sind relevant. Bei komplexen Werkstücken sind unter Umständen mehrere Schneidwerkzeuge erforderlich und die Maschine sollte den geplanten Produktionsablauf unterstützen.
Weitere Überlegungen umfassen:
Auch Hersteller sollten nach vorne schauen. Ein Bearbeitungszentrum kann mit einem begrenzten Teilespektrum beginnen, aber Produktdesigns und Kundenanforderungen ändern sich. Die Auswahl der Ausrüstung sollte dies berücksichtigen.
Vor Beginn der regulären Produktion kann durch eine Probebearbeitung überprüft werden, ob die gewählte Maschine, die Werkzeuge, Vorrichtungen und der Bearbeitungsablauf zum vorgesehenen Werkstück passen. Dadurch können Hersteller Probleme erkennen und Anpassungen vornehmen, bevor sie mit der Routinefertigung beginnen.
Linearbearbeitungszentren können viele komplexe Werkstücke bearbeiten, wenn ihre Struktur, Bewegungsmöglichkeiten, Werkzeuge und Werkstückhalterung den Produktionsanforderungen entsprechen. Ihre Aufgabe geht über die Bewegung eines Schneidwerkzeugs entlang einer geraden Bahn hinaus. Sie sind Teil eines koordinierten Fertigungssystems, in dem Maschinenbewegung, Materialverhalten, Werkzeugzugriff und Prozessplanung zusammenarbeiten, um Komponenten mit unterschiedlichen Formen und Bearbeitungsmerkmalen herzustellen.

Technische Merkmale: Es kann alle Arten von Drehoberflächen durch Fahrrad wie konische Oberflä...
See Details
Technische Merkmale: Die Werkzeugmaschine ist von hoher Präzision und die Spindel wird durch e...
See Details
Technische Merkmale: Alle Drehmaschinen werden mit 250 Materialien integriert, um die Verarbei...
See Details
Technische Merkmale: Die CNC -Werkzeugmaschine für geneigte Betten nimmt den häuslichen oder i...
See Details
Technische Merkmale: Die Werkzeugmaschine ist mit einem quantitativen automatischen Schmiersys...
See Details
Einführung unseres optionalen Steuerungssystems CNC -Drehmaschine für Metallverarbeitung, eine hoch...
See Details
Wir freuen uns, das vertikale Bearbeitungszentrum VMC1580 vorzustellen, eine zuverlässige und eff...
See Details
Technische Merkmale: 40p ist eine Art kleiner Präzisionsmaschinenmaschine, die für die effiziente Be...
See DetailsUnser Team von digitalen und Geschäftsexperten führt Sie in die richtige Richtung.
Reden wir
Zhejiang Guoyu CNC Maschinenmaschine Co., Ltd. ändert sich auf umfangreiche Erfahrung, professionelle Technologie und fortschrittliche Methoden, um die Qualität ihrer Produkte zu gewährleisten, damit Kunden professionellere und nachdenklichere Service genießen können.
 [email protected]
 +86-576-82879226
 Xialiang Industriegebiet, Distrikt Luqiao, Stadt Taizhou, Provinz Zhejiang, China
Copyright © Zhejiang Guoyu CNC Maschinenmaschine Co., Ltd. Alle Rechte vorbehalten.
